
قم بالسير عبر خط لوحة حوض بناء السفن وستسمع عادةً نفس الشيء: شعلة البلازما ليست عنق الزجاجة. تمر المقاطع المقوية، والقضبان المسطحة، والمصابيح المسطحة، والزوايا والأقسام على شكل حرف T عبر محطة القطع في ثوانٍ، ومع ذلك لا يزال الخط يفقد ساعات في كل نوبة. في خطوط قطع البلازما عالية الإنتاجية لقطاعات التقوية في بناء السفن، نادرًا ما يكون الفرق هو قوة البلازما الخام. إنها الطريقة التي تتناسب بها المعالجة ومعلمات القطع وحالة اللفة والفرز النهائي معًا.
نحن نبني أدوات الآلات الثقيلة لمصانع الصلب ومصانع الدرفلة وأحواض بناء السفن، وعلى مدار أكثر من عشرين عامًا، أمضينا الكثير من الوقت في الوقوف بجانب خطوط الألواح لنراقب أين يختفي الإنتاج فعليًا. هذه المقالة تجمع تلك الملاحظات.
محتوى
من السهل قياس الإنتاجية على خط قطع التقوية بشكل سيء. تبدو أمتار القطع في الساعة مثيرة للإعجاب ولكنها لا تقول شيئًا عن إعادة العمل. الرقم المهم هو عدد المقاطع النهائية التي تصل إلى التركيب دون طحن أو تقويم أو إعادة قطع. من الناحية العملية، هناك ثلاثة أرقام تخبرك ما إذا كان الخط منتجًا حقًا:
عادةً ما تشترك الخطوط التي تحقق نتائج جيدة في الثلاثة جميعًا في نفس خيارات التصميم: البرمجة غير المتصلة بالإنترنت مع التداخل الذي تم إثباته بالفعل، والتحكم التلقائي في ارتفاع الشعلة الذي يثق به المشغلون بدلاً من تجاوزه، ومشاعل كافية لقطع الشرائط بسرعة معتدلة بدلاً من دفع شعلة واحدة إلى الحد الحراري. المدخلات الحرارية هي القيد الخفي. قد يبدو تشغيل شريط مسطح مقاس 12 مم بأقصى سرعة تسمح بها الماكينة أمرًا جيدًا على الشاشة، ولكن الخبث وتصلب الحواف الذي يتبع ذلك يكلف أكثر في اتجاه مجرى النهر من السرعة المكتسبة.
التشكيلات الجانبية المقوية ليست منتجًا واحدًا. يستجيب كل شكل هندسي بشكل مختلف للبلازما، والخط الأمثل لأحد الأشكال الهندسية سوف يتباطأ عند الآخر.
| نوع المقوي | سمك نموذجي | نهج القطع المشترك | حيث يتم فقدان الإنتاجية |
|---|---|---|---|
| شريط مسطح (تجريد من اللوحة) | 6-20 ملم | قطع شريط متعدد الشعلات بحواف خط مشترك | عرض الشريط ودقة الشق؛ عائد التعشيش |
| لمبة مسطحة (حصان) | 8-16 ملم | قطع البلازما إلى الطول، غالبًا مع إعداد الحافة | استقرار ارتفاع الشعلة. جودة حافة اللحام |
| الزاوية (ل) | 6-15 ملم | البلازما، وأحيانًا بممر مشطوف منفصل | التمريرة الثانية هي عنق الزجاجة المخفي |
| قسم T | 10-25 ملم | يتم قطع الويب والشفة بشكل منفصل، ثم يتم لحامهما | يؤدي قطع التربيع إلى زيادة وقت الملاءمة |
| شبه منحرف | 6-12 ملم | البلازما مع دوران الشعلة | الزوايا الحادة وإزالة الخبث |
عندما يشترك شكلان هندسيان في نفس السُمك والمادة، فإن تجميعهما في خطة تداخل واحدة وقطعهما في مسار واحد غالبًا ما يكون أكبر كسب إنتاجي متاح دون شراء أجهزة جديدة. إن قطع الخط المشترك هو ما يجعل ذلك عمليًا، ويستحق تصميم تخطيط اللوحة حوله بدلاً من التعامل معه كفكرة لاحقة.
اسأل مشرف الخط عن المكان الذي ستنتقل إليه الوردية وستحصل على قائمة ليس لها علاقة كبيرة برأس الشعلة:
لاحظ كم من هذه العناصر ميكانيكية وليست كهربائية. التسطيح والتعامل هما الأمران اللذان يتم استبعادهما في كثير من الأحيان من الميزانية، وهما الأمران اللذان يستمر فيهما المردود لفترة أطول.
قبل أن تصل اللوحة أو الملف إلى الشعلة، فإنها تمر عبر بكرات التسوية. بعد القطع، غالبًا ما تمر شرائط التقوية من خلال لفات القرص ولفائف الاستقامة في الطريق إلى خط اللوحة. تقوم تلك اللفات بعمل هادئ، وعندما ترتديها، يشعر بها الخط بأكمله.
تقوم لفة التسوية التي فقدت تاجها، أو لفة التغذية ذات الأخدود البالي، بإدخال الحدبة والقوس في الشريط. يتم بعد ذلك تغذية المقاطع المنحنية بشكل غير متساو، لذلك يتم تصحيح التحكم في ارتفاع الشعلة باستمرار وتنخفض جودة الحافة. يقوم المشغل بالتعويض بسرعة أبطأ، وتصبح الخسارة دائمة، ويتم قبولها كالمعتاد.
تؤدي إعادة لف اللفة إلى استعادة القطر والتاج والتشطيب السطحي، وعادةً ما تكون تكلفتها أقل بكثير من الإنتاجية المفقودة بالفعل. بالنسبة إلى اللفات الطويلة والثقيلة، نوصي بضبط حجم الماكينة على اللفة بدلاً من العمل المتوسط، لأن المخرطة القادرة فقط على العمل سيتم تشغيلها ببطء طوال فترة خدمتها بالكامل.
 مخرطة CNC CK84125 لتجديد الأسطوانات للخدمة الشاقة من أجل تجديد اللفات الكبيرة والثقيلة داخل الشركة، تتعامل هذه المخرطة شديدة التحمل مع قطع عمل يبلغ قطرها 1250 مم وأسرة طويلة تصل إلى 7000 مم. عرض المنتج →
بمجرد أن تقبل الساحة أن محركات الأقراص في حالة اللفات تقلل الجودة، فإن السؤال التالي هو أين يتم تجديد اللفات. إن إرسالهم للخارج يكلف شيئين: النقل وقائمة الانتظار. لقد كلفت اللفة التي تغادر يوم الاثنين وتعود بعد ثلاثة أسابيع الخط أكثر بكثير مما تقترحه فاتورة المعالجة الآلية.
إن الاحتفاظ بمخرطة في المصنع يغير هذا الحساب. يمكن إعادة تشغيل القوائم خلال التوقف المخطط له في عطلة نهاية الأسبوع، وفحصها مقابل الرسم الأصلي، وإعادتها إلى الخدمة قبل المناوبة التالية. تعمل الآلات التي تجمع بين الخراطة والطحن في إعداد واحد على تقليل عملية المناولة بشكل أكبر، وهو أمر مهم عندما تزن اللفة عدة أطنان وكل عملية رفع تتضمن رافعة وشخصين.
يعتبر عمل اللف في حوض بناء السفن أوسع من الخراطة البسيطة. تتطلب مكونات الحز والتحزيز والحلقة نفس المزيج من الصلابة والتحكم، ولهذا السبب نظرنا عن كثب إلى ما تحتاج آلات الإحراز CNC إلى تقديمه في بناء السفن .
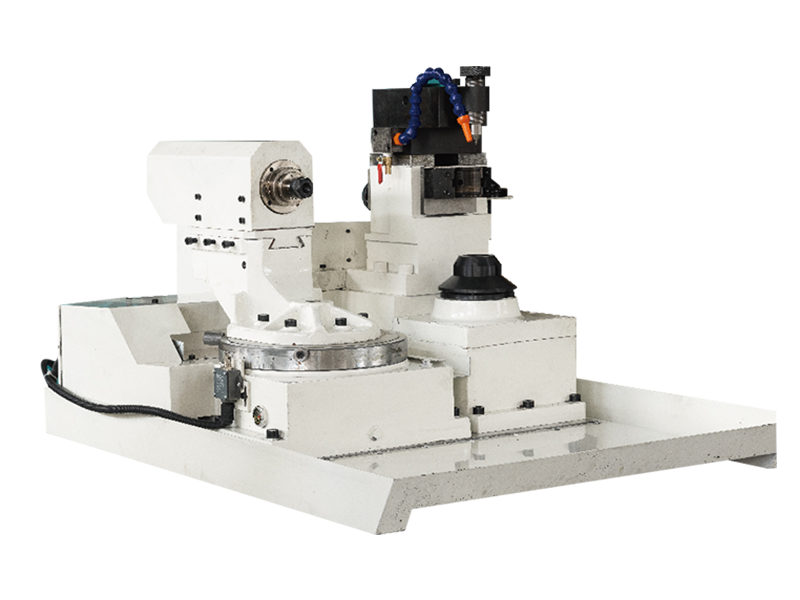 آلة معالجة اللفائف CNC متعددة الوظائف XK500G بالنسبة لأعمال معالجة اللفائف في حوض بناء السفن، تدعم ماكينة CNC متعددة الوظائف هذه قضبان التسليح من 6 إلى 50 مم ولفها حتى 500 مم. عرض المنتج →
عندما تطلب منا ساحة ما أن نقتبس مخرطة لفة، تبدأ المحادثة دائمًا بنفس القائمة القصيرة:
العنصران الأخيران هما العناصر التي يتخطاها المشترون ثم يندمون عليها لاحقًا. إن الآلة التي لا يستطيع أحد في المصنع تركيبها بثقة ستظل خاملة، مهما كانت مواصفاتها جيدة على الورق.
بالنسبة للمحلات التجارية التي تحول لفائف الحديد الزهر والفولاذ المطروق إلى تفاوتات دقيقة، عادةً ما تكون الآلة الثقيلة والصلبة ذات التحكم المباشر هي الإجابة العملية بدلاً من الآلة الأكثر آلية في ورقة عرض الأسعار.
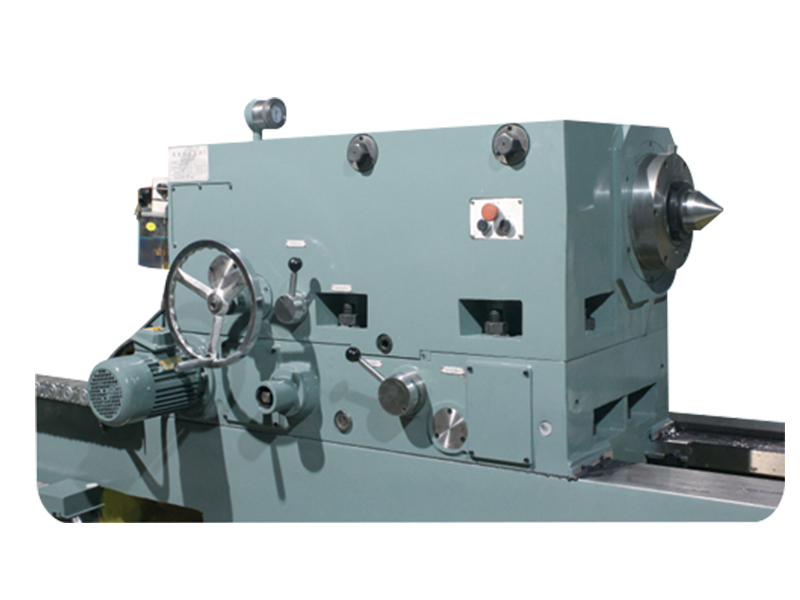 مخرطة لفة CNC CK8480 للخراطة الدقيقة بالنسبة للمحلات التجارية ذات الخراطة الدقيقة من الحديد الزهر ولفائف الفولاذ المطروق، تتعامل مخرطة CNC الصلبة هذه مع قطع عمل بقطر 800 مم وأحمال تصل إلى 16 طن. عرض المنتج →
إذا كان خط قطع التقوية الخاص بك أبطأ مما ينبغي، فقاوم البدء بمصدر طاقة البلازما. تحقق من اللوحة أولاً، ثم اللفات، ثم خطة التعشيش، وبعد ذلك فقط معلمات القطع. في تجربتنا، فإن الجانب الميكانيكي لخط اللوحة، مما يعني لفات التغذية، وأجهزة التسوية، والتعامل والفرز، يمثل خسارة في الإنتاج أكثر مما تفعله الشعلة على الإطلاق. قم بإصلاح هذا الجانب وستنتج نفس المعدات المزيد من الملفات الشخصية بشكل ملحوظ في كل نوبة عمل، مع قدر أقل من الطحن ومفاجآت أقل عند التجهيز.

 تنزيل المواد

 البريد الإلكتروني: [email protected]
 الغوغاء: +86-13806297906
 تلفون .: +86-513-85562198
 العنوان:رقم 99 طريق تيانتونغ، مدينة نانتونغ، مقاطعة جيانغسو.
مشهد المصنع
حقوق الطبع والنشر@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. جميع الحقوق محفوظة .


 English
 русский
 Español
 عربى


