
أثناء الفحص الروتيني لطاحونة باردة ترادفية ذات خمس قواعد، لاحظ المشغل علامات ثرثرة دقيقة عبر الشريط من المدرجين الأخيرين. ينجرف انخفاض الحافة، ولم تعد تشطيبات السطح تلبي مواصفات فئة السيارات. يتم سحب اللفات، ويكون التشخيص مألوفًا: ملفات تعريف لفة العمل البالية، والخشونة غير المتناسقة، ومتجر اللفات الذي لا يمكنه مواكبة برنامج اللف. في المصانع في جميع أنحاء العالم، يتكرر نفس السيناريو - ليس لأن المطحنة نفسها معيبة، ولكن لأن الخدمات الداعمة المحيطة بها أصبحت عنق الزجاجة. الاستنتاج بسيط: تحدد خدمات مطحنة الاختزال البارد مقدار الشريط القابل للاستخدام الذي تنتجه المطحنة.
محتوى
تعمل مطحنة الاختزال على البارد على تقليل الشريط المدلفن على الساخن إلى المقياس النهائي في درجة حرارة الغرفة، وهو ما يعني ضغوط درفلة عالية، وسرعات خط عالية، وسماكة ضيقة وتفاوت الشكل. في ظل هذه الظروف، تتآكل بكرات العمل، والبكرات الاحتياطية، والأكمام، وحلقات البكرات بطرق تؤثر بشكل مباشر على جودة المنتج. إن برنامج الخدمة الذي يتفاعل فقط مع حالات الفشل سيكون دائمًا متخلفًا. يغطي البرنامج الكامل تجديد اللفائف، وصيانة المساند والمحامل، وإصلاح مكونات الطاحونة، وإجراءات القياس التي تجعل كل تدخل قابلاً للتتبع.
| منطقة الخدمة | الغرض الرئيسي | تأثير نموذجي |
|---|---|---|
| لفة تحول | قم بإزالة الطبقة السطحية البالية وقم باستعادة ملف تعريف اللفة قبل الانتهاء من التشغيل الآلي | عمر أطول للحملة وتغييرات أقل في القوائم |
| طحن لفة | إنشاء القطر النهائي، والخشونة، والتركيز | سطح الشريط المتسق والتحكم في المقياس |
| خدمة الساندة والمحمل | استعادة الخلوصات والقضاء على مصادر الاهتزاز | تقليل فترات التوقف غير المخطط لها في المصنع |
| إصلاح مكونات المطحنة | أعد البراغي وصناديق التوجيه والأسطوانات إلى التفاوتات الأصلية | تحكم ثابت في الفجوة وتحمل أكثر إحكامًا للسمك |
عادة ما تبدأ عملية تجديد اللفة على مخرطة. تعمل الخراطة على إزالة الطبقة البالية والمتصلبة أثناء العمل وتعيد إنشاء مرجع هندسي حقيقي لمرحلة الطحن التالية. بالنسبة لفات العمل الكبيرة ولفات النسخ الاحتياطي، فإن التحدي لا يتمثل في السرعة بل في الصلابة. يجب أن يتم تشكيل اللفة التي تزن عشرات الأطنان، والمثبتة بين المراكز أو على مساند ثابتة، دون انحراف عبر طول برميلها الكامل. هذا هو المكان مخارط CNC للخدمة الشاقة للحصول على قطر دقيق وتشطيب سطحي قم بإحداث فرق قابل للقياس بين اللفة التي تعود إلى الخدمة بسرعة وتلك التي تحمل تفتقًا مخفيًا في عملية الطحن.
يضيف التحكم CNC طبقة أخرى من الموثوقية. بمجرد برمجة ملف تعريف اللفة - بما في ذلك التاج أو الاستدقاق أو الخطوط الخاصة - يتم تكرار كل تمريرة ضمن نفس الحدود، بغض النظر عن تعب المشغل أو المهارة اليدوية. لذلك، يقوم متجر اللفائف الباردة الحديث ببناء خط التجديد الخاص به حول مخرطة CNC ذات سعة كبيرة يمكنها تأرجح ودعم أثقل اللفات المستخدمة في المصنع.
بالنسبة للمطاحن التي تصل بكرات عملها إلى الحد الأعلى من نطاق الحجم، فإن هذا النموذج هو خيار العمود الفقري: تأرجح كافٍ لتغطية أقطار كبيرة، ومساند ثابتة صلبة، ودورات آلية تجعل وقت التحويل قابلاً للتنبؤ به. والنتيجة هي لفة تصل إلى المطحنة مع المظهر الجانبي الصحيح وإزالة طبقة ثابتة من المواد - لا أكثر ولا أقل.
إن قوائم العمل ليست العناصر الوحيدة التي تحتاج إلى التجديد. حلقات اللف - الحلقات المجهزة أو المقفلة ميكانيكيًا المستخدمة في العديد من تصميمات حامل المطاحن - تتآكل بشكل مختلف وتتطلب معالجة منفصلة. كما تحتاج الأكمام وامتدادات العمود والبكرات الوسيطة للمطاحن ذات الستة ارتفاعات إلى دقة التشكيل الجانبي، ولكن في غلاف أضيق. هذه المكونات عرضة للاهتزاز أثناء القطع لأن قسمها متصلب بينما تكون منطقة الإمساك بها محدودة. تعمل المخرطة الحلقية CNC ذات عزم الدوران العالي على حل هذه المشكلة من خلال الجمع بين التثبيت الصلب والتحكم اللازم لتصنيع المواد ذات الحلقة الصلبة بدون ثرثرة.
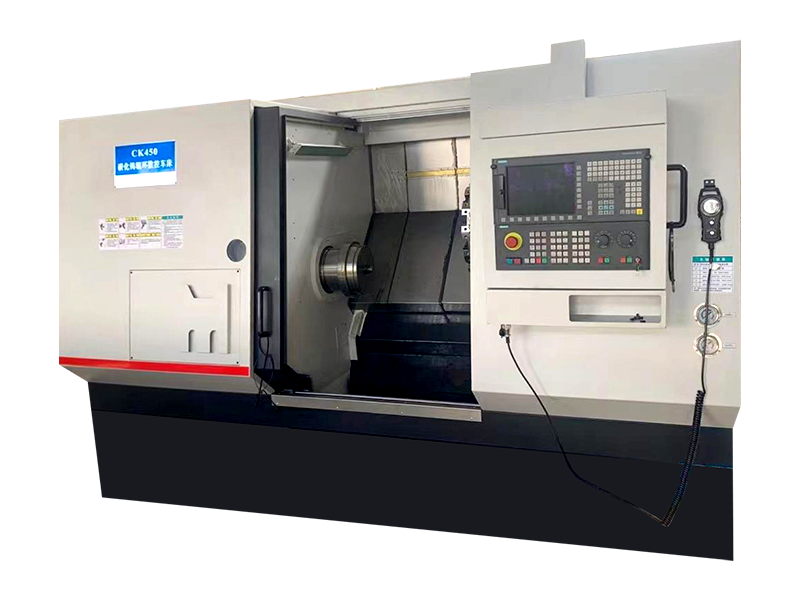 CK620 مخرطة دائرية CNC للخدمة الشاقة لتصنيع عزم الدوران العالي تعالج هذه المخرطة الاهتزاز والاهتزاز عند معالجة حلقات اللف الصلبة بمساحة إمساك محدودة، وتجمع بين التثبيت الصلب وعزم الدوران العالي للمواد ذات الحلقات الصلبة. إنه يناسب المتاجر التي تحتاج إلى تجديد دقيق للحلقات بدون برمجة CNC كاملة للفات القياسية. عرض المنتج →
تم تصميم CK620 حول الصلابة الالتوائية وامتصاص الصدمات، لذا فإن القطع المتقطع في المواد الصلبة لا يؤدي إلى تدهور السطح المُشكل آليًا. بالنسبة للمحلات التجارية التي تقوم أيضًا بتصنيع اللفات الأسطوانية القياسية وترغب في تجنب تكلفة برمجة CNC الكاملة، توفر مخارط اللفات ذات العرض الرقمي بديلاً عمليًا: تحافظ أنظمة القراءة الخاصة بها على دقة القطر والطول بينما يحتفظ المشغل بالتحكم اليدوي المباشر.
تحول يعيد الشكل. طحن يعيد السطح. بعد تدوير اللفة أو حلقة اللف، تتحكم مرحلة الطحن في الميكرونات القليلة الأخيرة من التسامح - الخشونة والاستقامة والاستدارة. بالنسبة للمطاحن الباردة التي تنتج أسطح السيارات أو الأجهزة المكشوفة، ينتقل اختلاف بسيط في خشونة اللفة مباشرة إلى الشريط. تعمل دورات الطحن الآلية على إزالة التخمين، وتكرر الآلة نفس سلوك التغذية والإشعال من جزء إلى آخر.
تعد آلة طحن الحلقة الدائرية CNC العمودية خيارًا شائعًا لتجديد الحلقة لأن الاتجاه الرأسي يبسط التحميل ويمكن لـ CNC إدارة أقطار متعددة ومواضع الوجه في إعداد واحد.
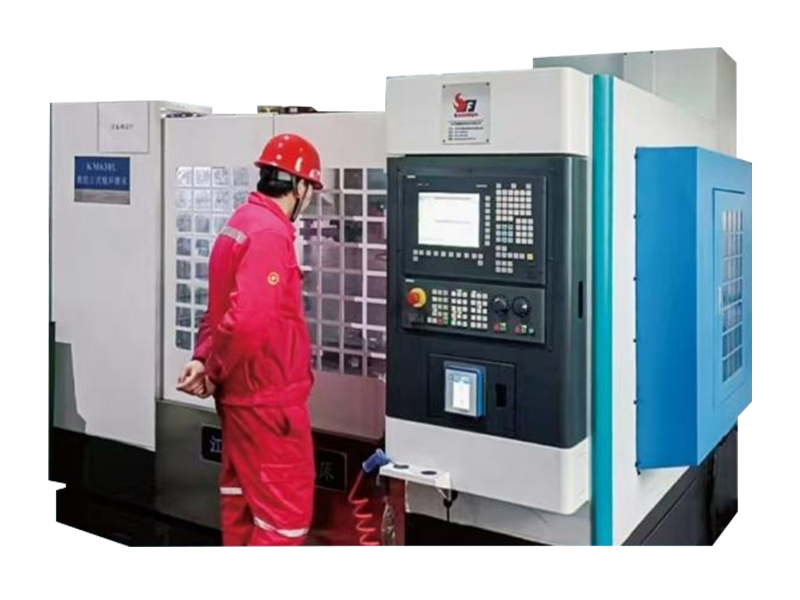 آلة الطحن الدائري العمودي CNC MK630L طاحونة عمودية مصممة للطحن الخشن إلى غير الشراري لحلقات كربيد التنغستن، وتتميز بغطاء مغلق بالكامل لتقليل الضوضاء وتركيب هيدروليكي ذاتي التمركز. إنه يحسن الكفاءة والإعداد مقارنة بالآلات الأفقية التقليدية. عرض المنتج →
في ماكينة من هذه الفئة، يقوم المشغل بوضع الحلقة مرة واحدة، ثم يختار برنامج الطحن، ويتولى المغزل والعجلة الباقي. والنتيجة القابلة للقياس هي تشطيب سطحي متسق عبر مجموعة كاملة من الحلقات، مما يعني أن الطاحونة النهائية ترى نفس السلوك من كل تغيير في اللفة.
سواء قام المصنع ببناء متجر لفافات داخلية أو الاستعانة بمصادر خارجية للعمل، فإن نفس الأسئلة تنطبق. عادةً ما يأتي اختلاف الجودة بين عروض الخدمة من الأجهزة التي تقف وراءها.
الإجابات مهمة لأن خدمات مطحنة الاختزال البارد لها تأثير مالي مباشر. تعود اللفة التي يتم تدويرها وطحنها وفقًا للمواصفات إلى المصنع وتنتج المزيد من الأطنان بين الحملات. إن السدادة المعاد بناؤها بالخلوصات الصحيحة تمنع اهتزاز المطحنة وحركات الشريط ذات الجودة العالية. ولهذا السبب ننشر مواصفات الجهاز وملاحظات التطبيق وتجربة الخدمة موقع شركتنا بدلاً من معاملتها كملكية: تسير موثوقية المعدات وعمق الخدمة جنبًا إلى جنب.
تظهر خدمات اللف جيدة التنفيذ، والتي يتم قياسها على مدار حملة كاملة، في تكلفة المصنع لكل طن.
خدمات مطحنة الاختزال البارد ليست شراء سلعة. إنها عملية هندسية تربط قدرة الماكينة بنتائج الإنتاج. عادةً ما تكون المطاحن التي تدير الحملات الأكثر ربحية هي تلك التي تتعامل متاجرها - سواء كانت داخلية أو متعاقدة - مع الخراطة والطحن والصيانة كنظام واحد مستمر. ابدأ بتدقيق المعدات التي تؤدي تلك الخدمات. في معظم الحالات، عنق الزجاجة ليس الطاحونة؛ إنها جودة واتساق الأدوات التي تقف وراءها.

 تنزيل المواد

 البريد الإلكتروني: [email protected]
 الغوغاء: +86-13806297906
 تلفون .: +86-513-85562198
 العنوان:رقم 99 طريق تيانتونغ، مدينة نانتونغ، مقاطعة جيانغسو.
مشهد المصنع
حقوق الطبع والنشر@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. جميع الحقوق محفوظة .


 English
 русский
 Español
 عربى


