
إن إغلاق المصنع بسبب تشقق اللفة يكلف أكثر من مجرد وقت التوقف عن العمل. عندما كان من المقرر تجديد هذه اللفة ولكن تأخرت خطة الصيانة، يؤثر التفاعل المتسلسل على عمليات الصب والدرفلة والتشطيب. لا تعاني معظم مصانع الدرفلة من نقص في أعمال الصيانة، ولكنها تفتقر في كثير من الأحيان إلى برنامج صيانة واضح يعمل على مواءمة قدرات المعدات مع أولويات الإنتاج. يغير البرنامج الرسمي السؤال من "أي رول يفشل بعد ذلك" إلى "أي رول يحصل على الخدمة قبل أن يفشل، وما هي الأجهزة التي تؤدي هذه الخدمة بشكل موثوق."
إن برنامج صيانة اللفات العملي ليس جدارًا من الإجراءات. إنه إطار عمل لاتخاذ القرار يساعد مصنع الصلب على حماية اللفات ذات القيمة الأعلى، وجدولة الخدمة المناسبة في الوقت المناسب، واختيار أدوات الماكينة التي يمكنها بالفعل استعادة اللفة إلى التسامح المقصود وحالة السطح.
محتوى
غالبًا ما تكون حالات فشل اللفة غير المتوقعة أحد أعراض أسلوب الصيانة غير الرسمي. إذا تم استبدال اللفات فقط عند ظهور صدع أو اكتشاف عيب في السطح، فإن المطحنة تمتص التأثير الكامل على الإنتاج وجودة المنتج وتكاليف المخزون. والبديل هو التخطيط لتآكل البكرات، وتتبعه بشكل منهجي، وتوفير المعدات اللازمة لمواجهته قبل أن يعطل الجدول الزمني المتداول.
اللفة ليست مادة مستهلكة بنفس معنى ملحق القطع أو المحمل. إنه مكون ثقيل وعالي القيمة ويعتمد عمر خدمته على عدة عوامل متفاعلة: الحمل المتداول، والسرعة، ودرجة الحرارة، وتركيب المواد، وجودة أعمال التجديد. يبدأ التخطيط الواقعي للصيانة بتتبع هذه المتغيرات لكل دورة مهمة في الخط. بدون سجل لتاريخ اللف، يكون كل قرار صيانة تقريبيًا، ويمكن أن تصل عواقب هذا التقريب إلى إنتاج المصنع بأكمله.
أحد الأمثلة: لفة العمل التي لم تتم مراقبتها عن كثب قد تتطور إلى عيب سطحي لا يزال صغيرًا بما يكفي لتصحيحه عن طريق تمريرة طحن خفيفة. إذا تم التقاطها متأخرًا، فإن نفس اللفة تتطلب إزالة المزيد من المواد، مما يقلل من قطرها القابل للاستخدام، ويقلل من عدد دورات إعادة التهيئة المتبقية، وفي النهاية يجعل الاستبدال ضروريًا في وقت أقرب. يعمل برنامج صيانة اللفات الذي يتم تشغيله بشكل صحيح على تغيير هذا النمط من خلال تحديد فترات التفتيش بناءً على بيانات تشغيلية حقيقية بدلاً من جدول زمني غامض يمكن تنحيته جانبًا بسهولة.
إن التحويل من سلوك التشغيل إلى الفشل إلى الصيانة المخططة يمنح الطاحونة رؤية يمكن التنبؤ بها لتوفر البكرات. في بيئة فولاذية ثقيلة، كل تغيير غير متوقع في اللفات له تكلفة تتجاوز طاقم الصيانة. قد يؤدي إيقاف التشغيل أيضًا إلى مقاطعة الخط الترادفي، أو تأخير جدول الصب، أو يتطلب إعادة تسخين إضافية للألواح. ومن خلال البرنامج المخطط له، تصبح هذه الأحداث جزءًا من تقويم تشغيل المصنع بدلاً من حالات الطوارئ التي تستهلك وقت الإدارة كل أسبوع.
لا يتم نسخ برنامج سليم من مصنع آخر. إنه يأخذ في الاعتبار عدد اللفائف، وأنماط التآكل المحددة للطاحونة، وقدرة المعالجة المتاحة، والقيود التجارية للمنتج الذي يتم لفه. يشتمل الهيكل الأساسي بشكل عام على أربعة عناصر: جرد القوائم وتصنيفها، واختيار استراتيجية الصيانة، والفحص ومراقبة الحالة، والتنفيذ باستخدام معدات مخصصة.
الخطوة الأولى هي معرفة أي القوائم تحمل أعلى المخاطر. قد تكون اللفة بالغة الأهمية لأنها تؤثر بشكل مباشر على جودة الشريط، أو لأنها أغلى عنصر في مجموعتها، أو لأنها تتطلب وقتًا طويلاً للحصول عليها. ابدأ بجدول تصنيف بناءً على القيمة وصعوبة الاستبدال. هذه المصفوفة البسيطة تجعل من الممكن تركيز الموارد حيث يؤدي الفشل إلى أكبر خسارة.
| التصنيف | ارتداء الشدة | تكلفة الاستبدال | نهج الصيانة الموصى بها |
|---|---|---|---|
| لفة حرجة | عالية ومتكررة | عالية | التفتيش على فترات زمنية محددة؛ يتم تجديده على الفور عندما يقترب من حد التسامح |
| لفة العمل القياسية | معتدلة ويمكن التنبؤ بها | معتدل | التجديد الوقائي على أساس الحمولة المنتجة |
| لفة احتياطية | دورة منخفضة ولكن طويلة | عالية جدا | المراقبة على أساس الحالة مع الخدمة المخططة للدورة الطويلة |
| لفة احتياطية | متغير | منخفض | قم بالتدوير إلى الخدمة أثناء تجديد اللفة الأولية |
لا ينبغي الحفاظ على جميع اللفات بنفس الطريقة. في مصطلحات الصيانة، هناك عدة استراتيجيات واسعة النطاق:
في العديد من المطاحن، يعمل النظام المتدرج بشكل أفضل. يمكن مراقبة اللفات الاحتياطية عالية القيمة من خلال نهج قائم على الحالة، ويمكن أن تتبع لفات العمل ذات تاريخ التآكل القوي فترات زمنية وقائية، كما يمكن صيانة اللفات منخفضة القيمة التي لها تأثير ضئيل على المنتج النهائي على أساس تفاعلي. الهدف ليس اختيار الإستراتيجية الأكثر تقدمًا لكل لفة، ولكن قضاء ساعات الصيانة حيث يكون لها التأثير الأكبر.
أحد الأجزاء الأكثر عملية لبرنامج صيانة اللفات هو تحديد الحدود التي تؤدي إلى تشغيل الخدمة. على سبيل المثال، إذا كان قطر لفة العمل يبلغ 0.05 مم وحد خشونة السطح يبلغ Ra 0.4 ميكرومتر، فيجب تدوين هذه الأرقام ومطابقتها مع قدرة القياس في الورشة. الأمر نفسه ينطبق على الاستقامة والتركيز. يجب اختيار التفاوتات التي يمكن أن تحققها المطحنة أو المخرطة الخاصة بالطاحونة باستمرار، وليس القيم المرغوبة من الناحية الفنية ولكنها بعيدة المنال من الناحية التشغيلية.
إن إنشاء قيم قبول واضحة يمنع حدوث حجة مشتركة بين فرق الإنتاج والصيانة: الرغبة في تشغيل اللفة لفترة أطول مقابل الحاجة إلى الحفاظ على استقرار جودة السطح. عندما يتم تحديد الأرقام في البرنامج، يتم استبدال المفاوضات بالممارسة الروتينية.
تكون خطة الصيانة فعالة بقدر فعالية المعدات المستخدمة لتنفيذها. عند إزالة اللفة من الخط، يجب قلبها أو طحنها أو إعادة إنشائها إلى حالة قريبة من اللفة الجديدة. بالنسبة لمصنع الصلب، يعني هذا غالبًا تصنيع أجزاء كبيرة أو صلبة أو معقدة بتفاوتات شديدة للغاية. يمكن أن تكون المعدات المستخدمة بسيطة مثل المخرطة التقليدية التي يديرها حرفي ماهر، أو متكاملة مثل نظام CNC الذي يحافظ على القطر والسطح النهائي ضمن حدود يتم التحكم فيها بإحكام. يؤثر الاختيار على كل من اتساق اللفات المستعادة والوقت اللازم لكل دورة تجديد.
يعد التحويل الخام والنهائي للفات أمرًا أساسيًا في عملية التجديد. يمكن لمخرطة اللف CNC المخصصة إزالة الطبقة التالفة بدقة أبعاد يمكن التنبؤ بها، وفي نفس الوقت تصحيح شكل اللفة وتحسين تشطيب السطح. بالنسبة للمطاحن التي تتعامل مع اللفات الثقيلة والكبيرة، يجب أن تتمتع المخرطة نفسها بالصلابة المناسبة، وقوة المغزل، وقدرة التثبيت. عند النظر في آلة ما، انتبه ليس فقط إلى الحد الأقصى للتأرجح والمسافة المركزية، ولكن أيضًا إلى قدرتها على الحفاظ على الدقة في ظل القطع المتقطع وعمق القطع المتغير، وهو أمر شائع عند تجديد البكرات المطروقة أو المصبوبة.
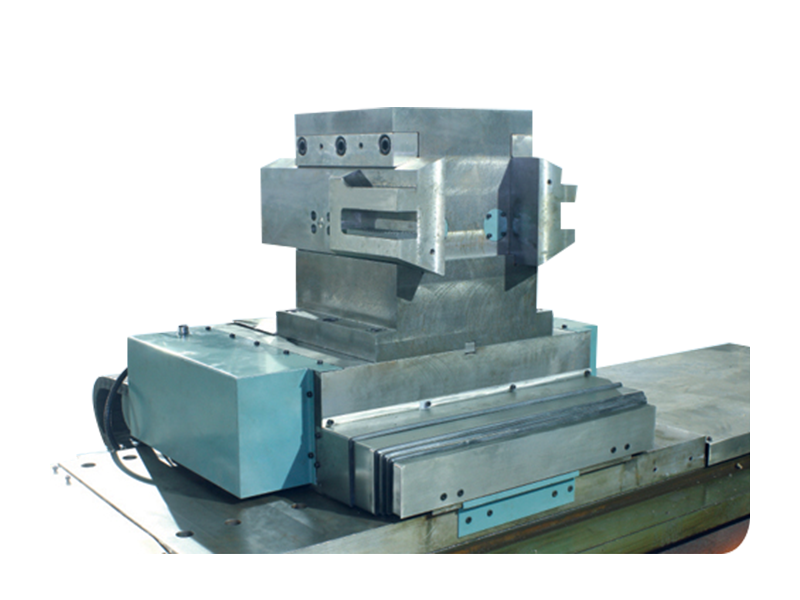 مخرطة CNC للخراطة والتجديد إن مخرطة اللف CNC هذه مناسبة للخراطة الخشنة والنهائية للبكرات، وإزالة الطبقات التالفة مع تصحيح المظهر الجانبي وتحسين تشطيب السطح. لقد تم تصميمه بالصلابة وقوة المغزل للتعامل مع اللفات الثقيلة والكبيرة، والحفاظ على الدقة في ظل القطع المتقطع. عرض المنتج →
الحلقات الملفوفة، التي تواجه بعضًا من أشد إجهادات التلامس، غالبًا ما تتطلب الطحن بدلاً من مجرد الدوران. يمكن لآلة طحن الحلقة الأسطوانية العمودية أن تحقق دقة الأبعاد العالية وجودة السطح اللازمة للحفاظ على أداء الحلقة. كما أنه يساعد على تقصير دورة إعادة التهيئة من خلال منح المشغل منصة مستقرة لا تؤثر على التركيز أو النمط قبل عودة الحلقة إلى المطحنة. غالبًا ما يكون الطحن هو المرحلة النهائية التي تحدد ما إذا كانت الحلقة المجددة تصل إلى خشونة السطح المطلوبة وتحمل المظهر الجانبي.
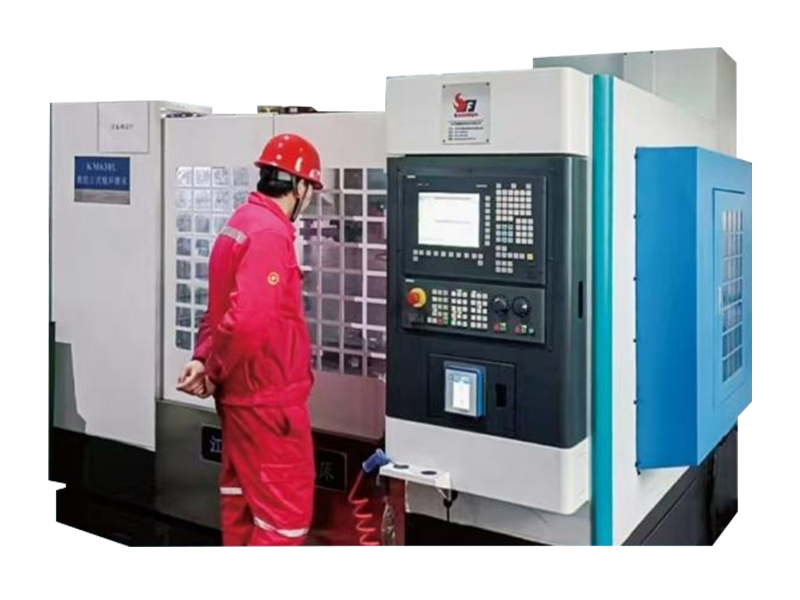 آلة الطحن الدائرية العمودية CNC للطحن الدقيق آلة الطحن العمودية هذه متخصصة في طحن حلقات أسطوانة كربيد التنغستن المستخدمة في إنتاج الأسلاك عالية السرعة. إنه يوفر طحنًا خشنًا وشبه ناعمًا ودقيقًا وغير شراري للدائرة الخارجية وأخدود R-pass، بكفاءة عالية وتصميم مغلق بالكامل لتحسين بيئة المعالجة. عرض المنتج →
عندما تتطلب حلقات اللف إزالة كمية أكبر من المواد، يجب أن تكون عملية الخراطة قوية ومستقرة. إن المخرطة الحلقية الأسطوانية CNC للخدمة الشاقة والتي يمكن أن تعمل بعزم دوران عالٍ مع الحفاظ على مستوى اهتزاز مقبول يمكن أن تقلل وقت المعالجة بشكل كبير. بالنسبة لورشة الصيانة الداخلية لمصنع الصلب، فإن القدرة على التبديل بين اللفة وحلقة الأسطوانة دون التضحية بجودة السطح هي ميزة كبيرة. كما أنه يقلل من الحاجة إلى إرسال الأجزاء إلى ورشة عمل خارجية، مما يضيف المهلة الزمنية وتكاليف الشحن لكل دورة صيانة.
 عالية-Speed Steel Roller Rings CNC Roller Ring Lathe تم تصميم هذه المخرطة الحلقية الأسطوانية CNC للخدمة الشاقة لتحويل حلقات الأسطوانة ذات عزم الدوران العالي، مما يتيح الإزالة الفعالة لأحجام المواد الأكبر مع الحفاظ على الاستقرار وجودة السطح. فهو يسمح لورش العمل الداخلية بالتبديل بين اللفات والحلقات دون المساس باللمسة النهائية. عرض المنتج →
نادرًا ما يصمد برنامج صيانة القوائم الذي يتم تنفيذه بين عشية وضحاها دون تتبع أو تعليقات. خلال السنة الأولى، تقوم المطاحن عادة بتحسين البرنامج مع تراكم البيانات الحقيقية. يمكن تعديل فترات الجدولة الأولية، وتشديد معايير الفحص، ويمكن مراجعة قائمة المعدات لتحديد ما إذا كان جهاز واحد يمكنه تغطية عدة مهام أو ما إذا كانت هناك حاجة إلى وحدة منفصلة لنوع لفة معين.
المفتاح هو جعل كل خطوة قابلة للقياس: تسجيل عدد اللفات التي تم تجديدها، وقياس الوقت بين دورات التجديد، ومقارنة تكرار حالات الفشل غير المخطط لها قبل وبعد تقديم الخطة. توفر هذه المقاييس عائدًا على الاستثمار يسهل شرحه لإدارة المصنع. كما أنها تساعد الطاحونة في تحديد متى تستثمر في آلات إضافية، مثل مخرطة CNC أكبر أو مركز طحن أكثر آلية.
عند تشغيل البرنامج، تنتقل المطحنة من وضع رد الفعل إلى الوضع المخطط له. لم تعد ورشة الصيانة مكانًا تصل إليه الإصلاحات الطارئة دون سابق إنذار. وبدلاً من ذلك، تقوم ورشة العمل بجدولة عملها وفقًا للجدول الزمني المتداول، ويصبح عدد القوائم موردًا إضافيًا يمكن إدارته بوضوح وثقة.
إن برنامج صيانة اللفات لمصنع الصلب ليس وثيقة واحدة. وهو نظام يربط بين حالة اللفة وجدول عمل المطحنة وإمكانيات المعدات التي تقوم بعملية التجديد. يتم إنشاء البرامج الأكثر فعالية من بيانات التشغيل الحقيقية، وليس من القوالب العامة. يبدأون بتصنيف واضح لحرجية الدوران، ثم يطبقون إستراتيجية صيانة تتوافق مع المخاطر الفعلية، ويعتمدون أخيرًا على الآلات التي يمكنها تحقيق التفاوتات المسموح بها على أساس متكرر.
ابدأ بمجموعة صغيرة ولكنها مهمة من اللفات وقم بتشغيل البرنامج عليها لبضعة أشهر. استخدم النتائج لتوسيع عملية الطرح لبقية الخط. يمنح هذا النهج التدريجي فرق الصيانة الثقة الكافية لأتمتة العملية لاحقًا ويمنع الخطأ الشائع جدًا المتمثل في محاولة تقديم نظام رسمي للغاية بين عشية وضحاها في المصنع الذي يعمل دائمًا بشكل تفاعلي.
والنتيجة هي مصنع حيث لم يعد فشل اللفائف يمثل حالة طارئة، حيث تكون دورات التجديد أقصر وأكثر اتساقًا، وحيث يتم اختيار الآلات المستخدمة للصيانة لتوفير الدقة التي تتطلبها عمليات الدرفلة الحديثة.

 تنزيل المواد

 البريد الإلكتروني: [email protected]
 الغوغاء: +86-13806297906
 تلفون .: +86-513-85562198
 العنوان:رقم 99 طريق تيانتونغ، مدينة نانتونغ، مقاطعة جيانغسو.
مشهد المصنع
حقوق الطبع والنشر@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. جميع الحقوق محفوظة .


 English
 русский
 Español
 عربى


